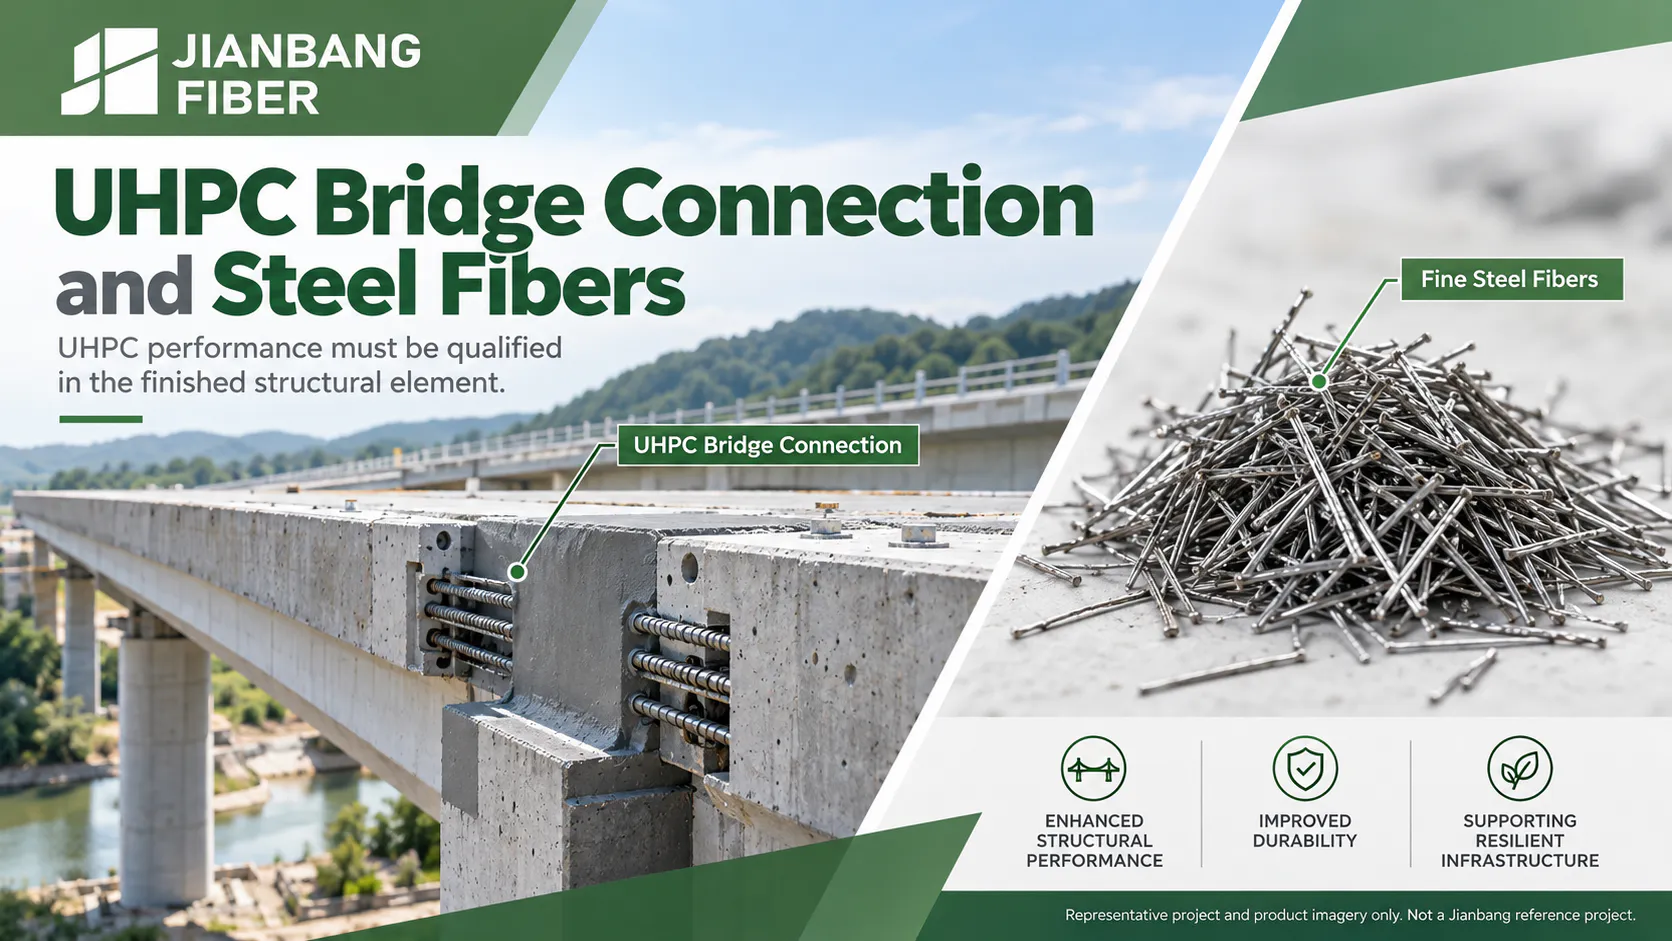
Bir UHPC karışımı, torbanın üzerindeki etiket için değil, bitmiş elemanın performansı açısından onaylanmalıdır. Yüksek basınç dayanımı önemlidir, ancak bu, bir mühendise, bir derz çatladıktan sonra gerilimi nasıl taşıyacağını, ince bir panelin boşluk kalmadan doldurulup doldurulamayacağını veya belirtilen özelliklerin şantiyede kürleme sırasında gelişip gelişmeyeceğini söylemez. Bir köprü bağlantısı, onarım veya mimari bileşen üretime geçmeden önce bu soruların yanıtlanması gerekir.
Shandong Jianbang Chemical Fiber Co., Ltd. olarak, UHPC denemeleri için ince bakır kaplamalı seçenekler de dahil olmak üzere beton sistemleri için Ecocretefiber™ çelik lifleri tedarik ediyoruz. Lif seçimini, kapsamlı bir uygunluk planının bir parçası olarak görüyoruz. Bu kılavuz, malzeme, karıştırma, döküm, kürleme ve test gerekliliklerini, alıcı, üretici ve mühendisin birlikte çözebileceği pratik sorulara dönüştürmektedir.
Performans Şartnamesi ile Başlayın
Ultra yüksek performanslı beton, tek bir sabit formülasyon değil, yoğun çimentolu kompozitlerden oluşan bir gruptur. ACI, bu sınıfı, yüksek basınç dayanımı, düşük geçirgenlik ve çatlak oluşumundan sonra da devam eden çekme dayanımı dahil olmak üzere, geleneksel betonu aşan mekanik ve dayanıklılık performansları üzerinden tanımlamaktadır. Elyaf takviyesi, genellikle bu çekme davranışı açısından kilit öneme sahiptir. Bu ACI PRC-239.1-24 UHPC Teknik Notu malzeme sınıfını anlamak için yararlı bir başlangıç noktasıdır.
Bir şartname, amaçlanan kullanımı ve gerekli yaşta yapılması gereken testi belirtmelidir. Yerinde dökümlü bir köprü derzi, ön dökümlü bir cephe paneli ve bir onarım tabakası, farklı erken mukavemet, çekme davranışı, akışkanlık, maruz kalma direnci, yüzey kalitesi ve kürleme özelliklerine ihtiyaç duyabilir. “100 MPa üzeri UHPC” gibi tek bir sayı, tüm bu kararları kapsamayabilir. Birçok köprü uygulamasında, ilk çatlamadan sonraki çekme davranışı, UHPC’nin tercih edilme nedenidir. Bu durum, ölçülebilir bir kabul kriterini hak etmektedir.
Standartlar şu şekilde belirlenmelidir: gerçek kapsamları ve baskıları. Çin’in aktif GB/T 31387-2015 başlığı şöyledir: Reaktif Toz Beton. Bu standart, “GB/T 31387-2025” şeklinde alıntılanmamalı veya her UHPC ürünü için geçerli olduğu varsayılmamalıdır. ASTM C1856/C1856M-24 Belirtilen kapsam dahilinde temsili UHPC numunelerinin imalatını ve test edilmesini kapsar. Mühendis, sözleşme belgelerinde geçerli tasarım yönetmeliğini, malzeme standardını, test prosedürlerini ve projeye özgü kabul değerlerini belirtmelidir.
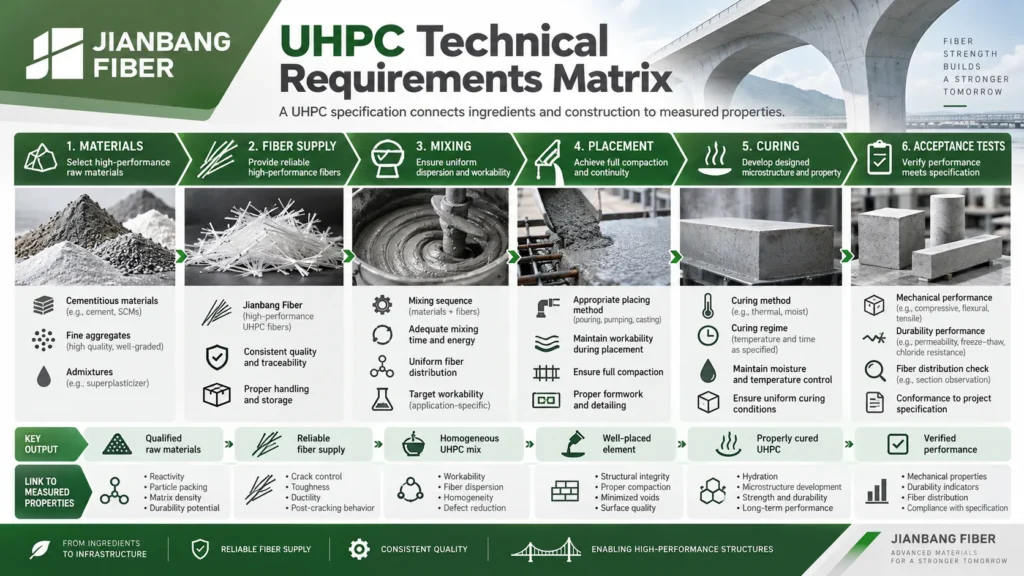
"Malzemeler"i Uyumlu Sistem Olarak Seçin
UHPC, performansının büyük bir kısmını düşük serbest su içeriğine sahip, özenle derecelendirilmiş bir matristen alır. Çimento, ince agrega, yardımcı çimento benzeri malzemeler, dolgu maddeleri, su azaltıcı ve lifler birbirleriyle uyumlu bir şekilde çalışmalıdır. Amaç, tutarlı bir şekilde karıştırılabilen ve gerçek yapı elemanına dökülebilen, yoğun ve işlenebilir bir malzeme elde etmektir. Etkileyici bileşen özelliklerinin listelenmesi, sistemin bir bütün olarak projenin performans hedeflerini karşılayacağını kanıtlamaz.
Bağlayıcı ve partikül dolumu
Çimento ve katkı maddeleri bağlayıcı görevi görür. Silika dumanı ve diğer ince tozlar, daha büyük parçacıklar arasındaki boşlukları doldurabilir ve hidrasyon ile işlenebilirliği değiştirebilir. En uygun oran, çimento türüne, parçacık boyutu dağılımına, katkı maddelerine, kürleme koşullarına ve test hedefine bağlıdır. Bazı sistemlerde ince taneli kuvars kumu kullanılırken, geleneksel iri agrega çok az kullanılır veya hiç kullanılmaz. Diğer sistemlerde ise farklı yerel malzemeler kullanılır. FHWA köprü-toplum incelemesi Çeşitli UHPC formülasyonlarını ve alternatif bağlayıcılar ile agregalar üzerine yapılan araştırmaları ele almaktadır.
Tek bir laboratuvar bileşimini, her partinin sabit bir silika dumanı yüzdesi veya tek bir kum fraksiyonu içermesi gerektiği şeklinde bir kural haline getirmeyin. Üreticiden gerçek malzeme sınıflarını, nem düzeltmelerini, kaynak kontrollerini ve onaylanmış toleransları isteyin. Çimento, silika dumanı, kum veya dolgu maddesinde yapılan bir değişiklik, nominal ağırlıklar aynı kalsa bile akışkanlığı ve elyaf dağılımını değiştirebilir.
Su azaltıcı ve su dengesi
UHPC’de düşük su-çimento malzemesi oranları yaygındır. FHWA, oranları yaklaşık 0,25’in altında olan sahada döküm sistemlerinden bahsetmektedir; ancak hedef değer, evrensel bir formül değildir. Su dengesi, agrega nemini ve sıvı katkı maddelerini hesaba katmalıdır. Yüksek aralıklı su azaltıcı, düşük su içeriğinde kullanılabilir akışın sağlanmasına yardımcı olur. Kimyasal yapısı ve dozajı, seçilen bağlayıcı ve döküm aralığı ile uyumlu olmalıdır.
Su azaltıcının miktarının fazla olması her zaman daha iyi sonuç vermez. Uyumsuz veya aşırı bir doz, priz alma özelliğini, ayrışma direncini ve döküm için mevcut süreyi değiştirebilir. Üretici, karıştırma bittiğinde ve döküm sırasında akış durumunu kontrol etmelidir. Ortam koşullarını ve geçen süreyi belgelendirin. Akış, onaylanan aralığın dışına çıkarsa, şantiyede kayıt dışı su eklemek yerine, onaylanmış bir prosedür izleyerek ayarlamayı yapın.
Çelik elyafın geometrisi ve kalitesi
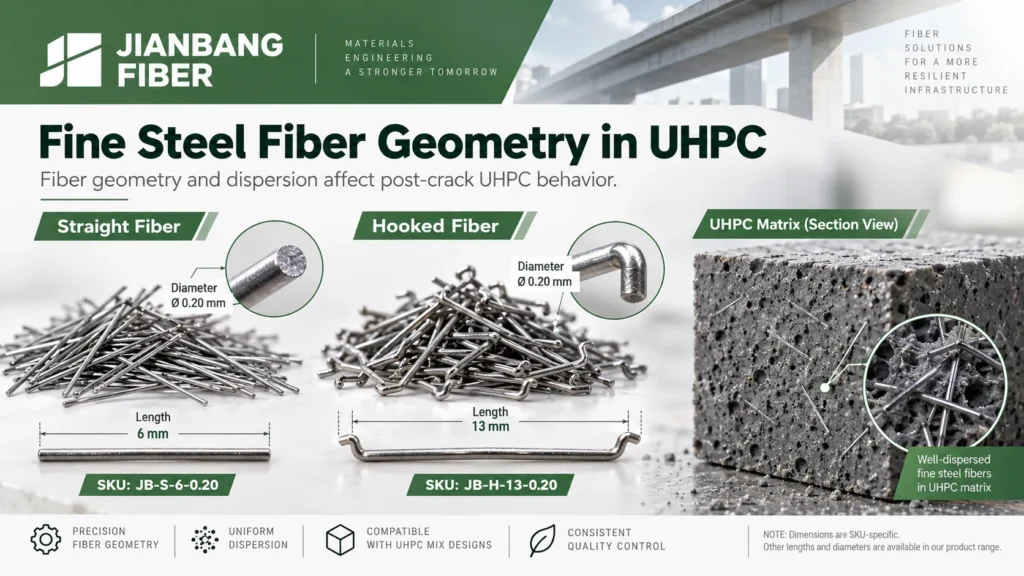
Birçok UHPC sisteminde bulunan ince çelik lifler, çatlakları kapatır ve kompozitin ilk çatlak oluşumundan sonra da gerilime direnmeye devam etmesine yardımcı olur. Bu liflerin çapı, uzunluğu, şekli, mukavemeti, yüzey durumu ve kullanım miktarı, karıştırma işlemini, yönelimini, kopma davranışını ve nihai gerilme tepkisini etkiler. Doğru lif, elemanın gereksinimlerini karşılayan lifdir. test edilmiş bileşik gereksinim üretimde güvenilir işleme özelliği ile.
Bizim Ecocretefiber™ Mikro Bakır Kaplamalı Çelik Elyaf sayfa listeleri 10-20 mm uzunluklar, 0,10–0,30 mm çaplar ve bir ürünün çekme mukavemeti 2.850 MPa'nın üzerinde listelenen seçenekleri için. Şunları sunar: Hacimce 1,0–2,01 TP3T Mühendislik tasarımına tabi olmak kaydıyla, UHPC veya yüksek performanslı elemanlar için gösterge niteliğinde bir deneme aralığı olarak. Bu rakamları kullanmadan önce kesin SKU numarasını ve sertifikayı teyit ediniz. Bu sayfadaki ürün yelpazesi tüm UHPC ürünleri için bir kural teşkil etmez ve tek lif çekme testi sonucu, döküm elemanın çekme kapasitesini yansıtmaz.
Çelik elyaflı malzeme şartnamesinin gerekli olduğu durumlarda, ASTM A820/A820M-22 sağlanan fiber sınıfının ve özelliklerinin belirlenmesine yardımcı olabilir. Tasarım ekibi, UHPC kompozitini ayrı olarak onaylamalıdır. Bakır kaplama bir ürün özelliği olabilir, ancak elemanın genel dayanıklılığı yine de kaplama, matris, maruz kalma koşulları ve detaylandırmaya bağlıdır.
Karıştırma ve Elyaf Dağılımının Kontrolü
UHPC, genellikle geleneksel betona kıyasla daha fazla karıştırma enerjisi ve zamana ihtiyaç duyar. Kuru tozlar homojen bir şekilde karıştırılmalı, su ve katkı maddeleri tüm partiye ulaşmalı ve karışım, işlenebilir bir hamur haline gelene kadar karakteristik geçiş aşamasından geçmelidir. Daha sonra lifler, topaklanmak yerine ayrışacakları şekilde kanıtlanmış bir besleme sırasına göre karışıma eklenir. Karıştırıcı kapasitesi, kanat geometrisi, parti boyutu ve hammadde durumu, her aşamanın ne kadar süreceğini etkiler.
Sabit bir “beş dakikalık” karıştırma kuralı ya da tek bir üç aşamalı hız dizisi, tüm ekipmanlar için geçerli olmayabilir. Gerçek karıştırıcıyı temsili bir parti büyüklüğünde deneyin, diziyi ve gerekirse güç veya görsel değişiklikleri kaydedin ve karışımın homojen olduğunu doğrulayın. Nemli bir toz torbası ya da lifin aniden eklenmesi, yerel topaklanmalara neden olabilir. Daha uzun lifler veya daha büyük lif hacmi akışkanlığı azaltabilir; ancak daha yüksek bir doz, karışımın yerleştirilebilmesi ve test edilen çekme mukavemetinin iyileşmesi durumunda yararlıdır.
Lif dağılımı ve yönelimi ayrıca şunlara bağlıdır: UHPC’nin kalıba nasıl doldurulduğu. Uzun bir birleşim yerinin bir ucundan gelen akış, çok noktalı dolguya kıyasla liflerin hizalanmasını farklı şekilde etkileyebilir. Farklı bir yönde dökülmüş bir laboratuvar numunesi, bitmiş eleman hakkında yanıltıcı bir izlenim verebilir. FHWA araştırması, bazı geometrilerdeki eğilme tepkisi üzerinde önemli yönelim etkilerini açıklamaktadır. Kalifikasyon maketi, gerçek şekli, akış yolunu, boyutları, donatıyı ve döküm yöntemini yansıtmalıdır.
Kullanışlı bir parti kaydı, hammadde parti numaralarını, su düzeltmelerini, katkı maddesi dozunu, karıştırma sırasını, elyaf ekleme oranını, parti büyüklüğünü, karıştırma süresini, taze akışını, sıcaklığı ve döküm zamanını içerir. Bu kayıtlar, üreticinin hangi değişkenin değiştiğini tahmin etmek zorunda kalmadan başarısız bir testi inceleyebilmesini sağlar.
Adlandırılmış Yöntemle Taze Akışı Ölçme
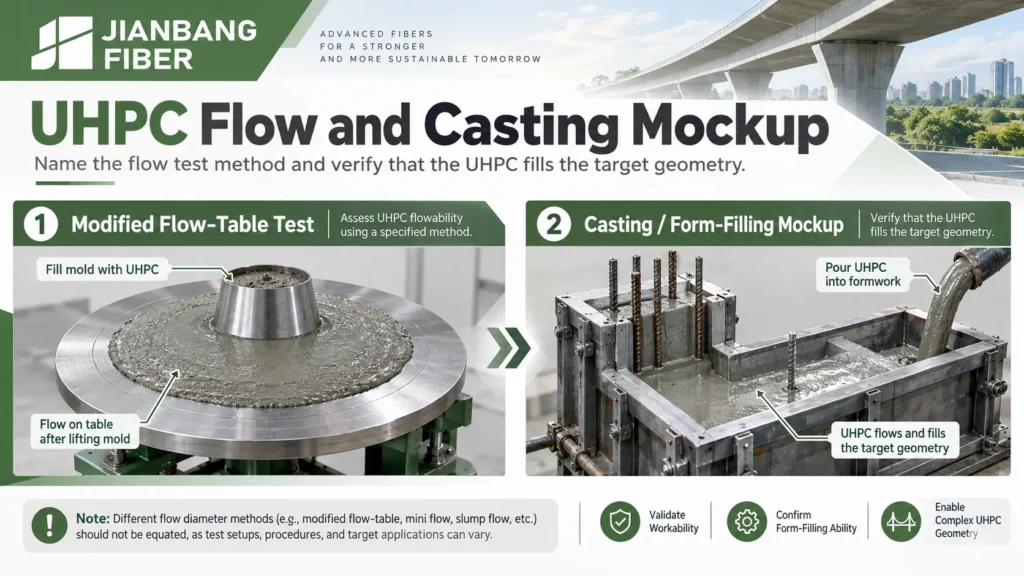
Taze UHPC, liflerini süspansiyon halinde tutarken dar detaylardan akabilmelidir. Proje kapsamında bir akış aralığı belirlenmeli ve bunu ölçmek için bir yöntem tanımlanmalıdır. Bazı proje ekipleri çökme-akış tarzı bir ölçüm yöntemi kullanırken, diğerleri ise değiştirilmiş akış tablosu yöntemini belirtmektedir. Rapor ettikleri çaplar şunlardır: birbirinin yerine kullanılamaz.
Örneğin, ASTM C1856/C1856M-24 belirtilen en az 120 MPa, nominal maksimum agrega boyutu aşağıda belirtilenin altında 5 mm, ve bir 200-250 mm değiştirilmiş akış tablosu prosedürüyle ölçülen akış. Bu, bu örnek uygulama kılavuzunun kapsamıdır; her UHPC ürünü için geçerli evrensel bir taze akış hedefi değildir. Ayrı bir “600-800 mm çökme yayılımı” değeri, kullanılan cihaz ve yöntem kontrol edilmeden bu rakamla karşılaştırılmamalıdır. Test adını ve kabul edilebilir aralığı deneme sayfasına birlikte yazınız.
Görsel kontroller hâlâ önemlidir. Denetçi, planlanan döküm süresi boyunca lif topakları, macun sızıntısı, ayrışma, hapsolmuş hava ve akıştaki değişiklikleri kontrol etmelidir. Yalnızca taze akış değeri, liflerin dağılmış durumda kaldığını veya bir ek yerinin çubukların arkasını dolduracağını doğrulayamaz.
Planın Yerleştirilmesi, Derzler ve Sertleşme
UHPC, onaylanmış bir karışımda kendiliğinden sıkışabilir nitelikte olabilir; ancak yine de sıkı bir kalıp, açık bir havalandırma yolu ve elemanı dolduran bir dolgu sırasına ihtiyaç duyar. Kalıp, taze malzemenin basıncına dayanmalı ve hamur sızıntısını sınırlamalıdır. Şantajda dökülen bir bağlantı yüzeyi, yeni malzemenin mevcut betonla yapışabilmesi için mühendisin detaylarına göre hazırlanmalıdır. Gerekli ayrılma mukavemetine ulaşana kadar, taze bağlantı üzerinde herhangi bir hareket yapılmamalıdır.
Döküm şekli lif yönelimini etkiler; bu nedenle döküm yönünün değiştirilmesi veya test edilmemiş iç titreşimlerin kullanılması üründe değişikliklere yol açabilir. FHWA’nın incelemesinde şu husus belirtilmektedir: iç titreşim genellikle tavsiye edilmez Elyaf takviyeli UHPC için; onaylanmış yöntemin bir parçası olması durumunda, hapsolmuş havayı tahliye etmek amacıyla sınırlı miktarda dış kalıp titreşimi uygulanabilir. Her UHPC şartnamesinde ne evrensel bir tabaka kalınlığı ne de evrensel bir titreşim süresi belirtilmelidir. Model, köşelere, açıklıklara ve ince kesitlere yönelik amaçlanan yolun nasıl olacağını göstermelidir.
Oluşum sürecinin iki temel işlevi vardır: düşük su içeriğine sahip matrisi nem kaybına karşı korumak ve gerekli özelliklerin gelişmesini sağlayan bir sıcaklık seyri sağlamak. Sertleşmeden önceki ve hemen sonraki ilk dönem, kuruma açısından özellikle hassastır. Bazı ön döküm uygulamalarında ilk bekletme süresinden sonra ısı veya buhar işlemi kullanılır; birçok yerinde döküm uygulamasında ise onaylanmış ortam sıcaklığında olgunlaştırma yöntemi kullanılır. Isıl işlem, özelliklerin gelişmesini hızlandırabilir; ancak sıcaklık, sıcaklık artış hızı ve süre, ilgili ürün ve eleman geometrisine uygun olarak belirlenmelidir. FHWA’nın UHPC kürleme sürecine ilişkin incelemesi ortam sıcaklığında gerçekleştirilen seçenekler de dahil olmak üzere çeşitli kürleme yöntemlerini açıklamaktadır.
Sertleşmenin başlangıcını, nemden korunma önlemlerini, sıcaklık profilini ve kalıbın çıkarılma veya yükleme zamanını kaydedin. Montajı yapılan derzden farklı bir ısıl işleme tabi tutulmuş bir laboratuvar numunesi, sahadaki elemanın aynı mukavemete ulaştığı iddiasında bulunmak için kullanılmamalıdır.
Tasarımı Belirleyen Özellikleri Doğrulayın
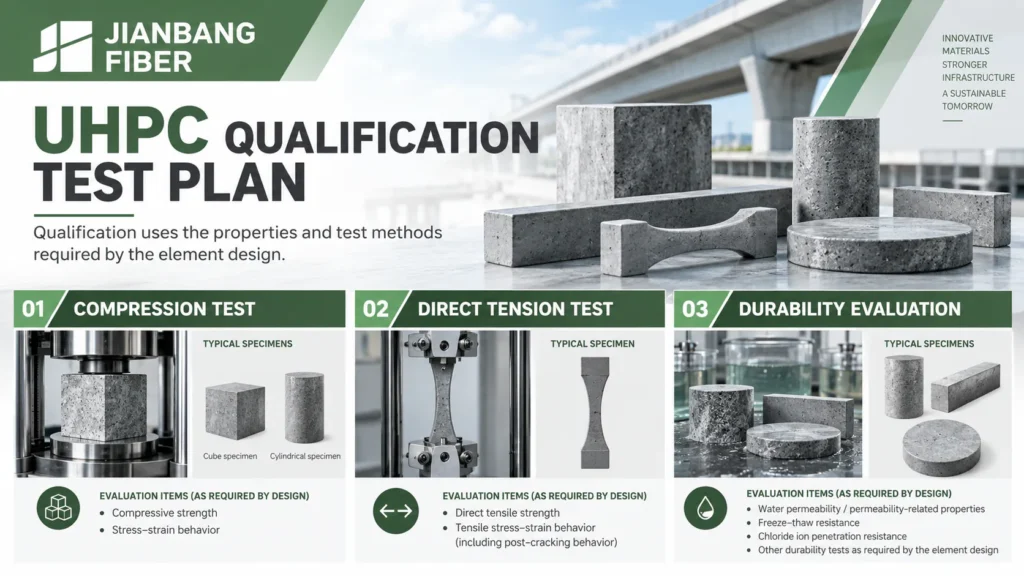
Kapsamlı bir kabul planı şunları birbirinden ayırır: yeni gayrimenkuller, mekanik özellikler, ve dayanıklılık. Bu plan, numune alma, numune geometrisi, döküm yönü, kürleme, yaş, test sayısı ile reddetme veya yeniden test kurallarını tanımlar. Gerekli değerler, mühendisin tasarımına ve maruz kalma sınıfına bağlıdır. Genel “UHPC asgari değerleri” tablosu, bu planın yerini tutmaz.
| Gereklilik | Proje sorusu | Talep edilecek deliller |
| Taze işlenebilirlik | Karışım, yerleştirme süresi içinde bu elemanı doldurabilir mi? | Adlandırılmış akış yöntemi, zaman, sıcaklık, ayrışma ve elyaf dağılımı kontrolleri |
| Basınç dayanımı | Öğe ne zaman serbest bırakılabilir, bağlanabilir veya yüklenebilir? | Temsili numuneler, sertleşme geçmişi, belirtilen yaş ve kabul eşiği |
| Çekme tepkisi | Malzeme çatladıktan sonra da mukavemetini korur mu? | Doğrudan gerilim yöntemi ve tasarımla bağlantılı tepki kriterleri |
| Lif tedariki | Teslim edilen kalite, istenen kaliteye uygun mu? | Boyutlar, tip, doz, parti izlenebilirliği ve malzeme sertifikası |
| Dayanıklılık | Matris ve ayrıntı, pozlamaya uygun olacak mı? | Projeye özgü taşıma, donma-çözülme veya diğer maruz kalma testleri |
| Bitmiş eleman | As-built geometrisi tasarımla uyuşuyor mu? | Derz hazırlığı, dolgu, kaplama, toleranslar, yüzey durumu ve kürlenme kayıtları |
ASTM C1856/C1856M-24 UHPC için numune hazırlama ve test yöntemlerini uyarlar. Yapısal tasarımda doğrudan çekme özellikleri kullanılıyorsa, AASHTO T 397 UHPC’nin tek eksenli çekme deneylerini kapsamaktadır. Aşağıdaki gibi bir eğilme kirişi yöntemi: ASTM C1609/C1609M-24 Proje gerektirdiğinde elyaf takviyeli kompozitlerin davranışını tanımlayabilir; ancak kabul edilmiş bir ilişki olmadan, eğilme değeri doğrudan gerilme tasarım özelliğinin yerine kullanılmamalıdır.
Düşük geçirgenlik, UHPC’nin yaygın bir avantajıdır; ancak bu, sıfır klorür girişi, sıfır karbonatlaşma veya sabit 100 ya da 200 yıllık hizmet ömrü garantisi anlamına gelmez. Maruz kalma koşulları, çatlak durumu, derzler, kürleme ve test yöntemi hepsi önemlidir. Dayanıklılık kriterini ve bunu kanıtlamak için kullanılan yöntemi belirtin. Metalik elyaf karışımları için, sonucu yorumlamadan önce elektriksel iletim testinin söz konusu elyaf düzenlemesi için uygun olup olmadığını da kontrol edin.
UHPC Çelik Elyafı için Alıcı Kontrol Listesi
Fiyat talebinde bulunmadan önce, tedarikçiye uygulama ve performans hedeflerini iletin. Fiberin sahada dökümlü köprü bağlantısında, ön döküm elemanında, kaplama katmanında, ince mimari panelde mi yoksa onarımda mı kullanılacağını belirtin. Bağlayıcı sistemini, karıştırıcı tipini, öngörülen döküm yöntemini, döküm güzergâhını, kürleme planını ve gerekli çekme veya eğilme testlerini paylaşın.
1. Tam olarak hangi elyaf olduğunu belirleyin. Malzeme türü, düz veya kancalı şekil, uzunluk, çap, en-boy oranı, yüzey ve ambalaj konusunda anlaşmaya varın.
2. Dozu hacim ve kütle cinsinden belirleyin. Yoğunluğu ve dönüşüm değerini kaydedin. Hacim yüzdesi, kütle yüzdesi olarak aktarılamaz.
3. Uyumluluğu kontrol edin. Fiberi, gerçek bağlayıcı, su azaltıcı, karıştırıcı ve kalıpla birlikte deneyin. Yerleştirme süresi boyunca dağılımını ve akışını gözlemleyin.
4. Kompoziti test edin. Basınç, çekme ve dayanıklılık testleri için temsili UHPC numuneleri ve proje yöntemini kullanın.
5. Kontrol değişiklikleri. Onaylanmış elyaf kalitesini, karışımı, döküm yöntemini ve kürleme işlemini üretim parti kayıtlarına ekleyin. Kabul edilen tepkiyi etkileyebilecek bir malzeme veya süreç değişikliği olduğunda, yeniden onay alın.
Ecocretefiber™, seçilen mikro çelik elyaf sınıfı hakkında güncel bilgiler sunabilir ve deneme miktarları ile ambalajlama konularını ele alabilir. Bizim rolümüz, üretim ekibinin tanımlanmış ve izlenebilir bir elyafla işe başlamasına yardımcı olmaktır. Mühendis ve üretici, söz konusu eleman için karışım ve kabul değerlerini belirler. Uygulamaya yönelik adımlar hakkında daha fazla bilgi için lütfen UHPC karıştırma, döküm, kürleme ve çelik elyaf kılavuzu.
Sıkça Sorulan Sorular
100 MPa’nın üzerindeki her beton karışımı UHPC midir? Hayır. UHPC, bir malzeme sistemi olarak değerlendirilir. Basınç dayanımı kadar çekme davranışı, dayanıklılık ve projenin özellikleri de önemlidir.
UHPC için her zaman 90 °C’de buharla kürleme gerekli midir? Hayır. Bazı ürünler ve ön döküm programlarında ısıl işlem uygulanırken, yerinde döküm UHPC ise ortam sıcaklığında kürlenmeye uygun olabilir. Onaylanmış kürleme programını kullanın ve bunu temsil edecek şekilde kürlenmiş test numuneleri kullanın.
2% çelik elyafı, hacim bazında standart bir dozaj mıdır? Hayır. Bazı formülasyonlarda deneme düzeyinde olabilir. Lif geometrisi, akış, çekme mukavemeti hedefi ve üretim yöntemi, uygun dozu belirler.
Bir fiber sertifikası, UHPC çekme testi yerine geçebilir mi? Hayır. Sertifika, tedarik edilen fiberi tanımlamaktadır. Yapısal çekme tepkisi, karıştırılmış, dökülmüş ve sertleştirilmiş kompozite aittir.
İki tedarikçiyi yalnızca çökme akış çapı kriterine göre karşılaştırabilir miyim? Ancak, belirtilen test yöntemi ve koşullarının aynısı kullanılmış olması şartıyla. Akış, elyaf dağılımı, yerleştirme aralığı ve mekanik performans birlikte değerlendirilmelidir.
Ürünü Geliştirin, Ardından Üretimi Genişletin
UHPC teknik gereklilikleri, birbiriyle bağlantılı bir zincir olarak en iyi şekilde işler. Malzeme seçimi, parçacıkların sıkışmasını ve işlenebilirliği belirler. Karıştırma ve döküm işlemleri, liflerin dağılımını ve yönelimini kontrol eder. Sertleşme süreci ise özelliklerin gelişimini belirler. Testler, bitmiş elemanı temsil etmeli ve mühendisin tasarımla ilgili sorularına yanıt vermelidir.
Shandong Jianbang, bu zinciri bir Ecocretefiber™ ince çelik elyaf sınıfı belirli bir deneme için. Ekibimizle iletişime geçin eleman çizimi, hedef tepki, önerilen karışım ve test planı ile birlikte. Uygun elyaf seçeneğini belirlemenize ve onay için kalite belgelerini hazırlamanıza yardımcı olabiliriz.