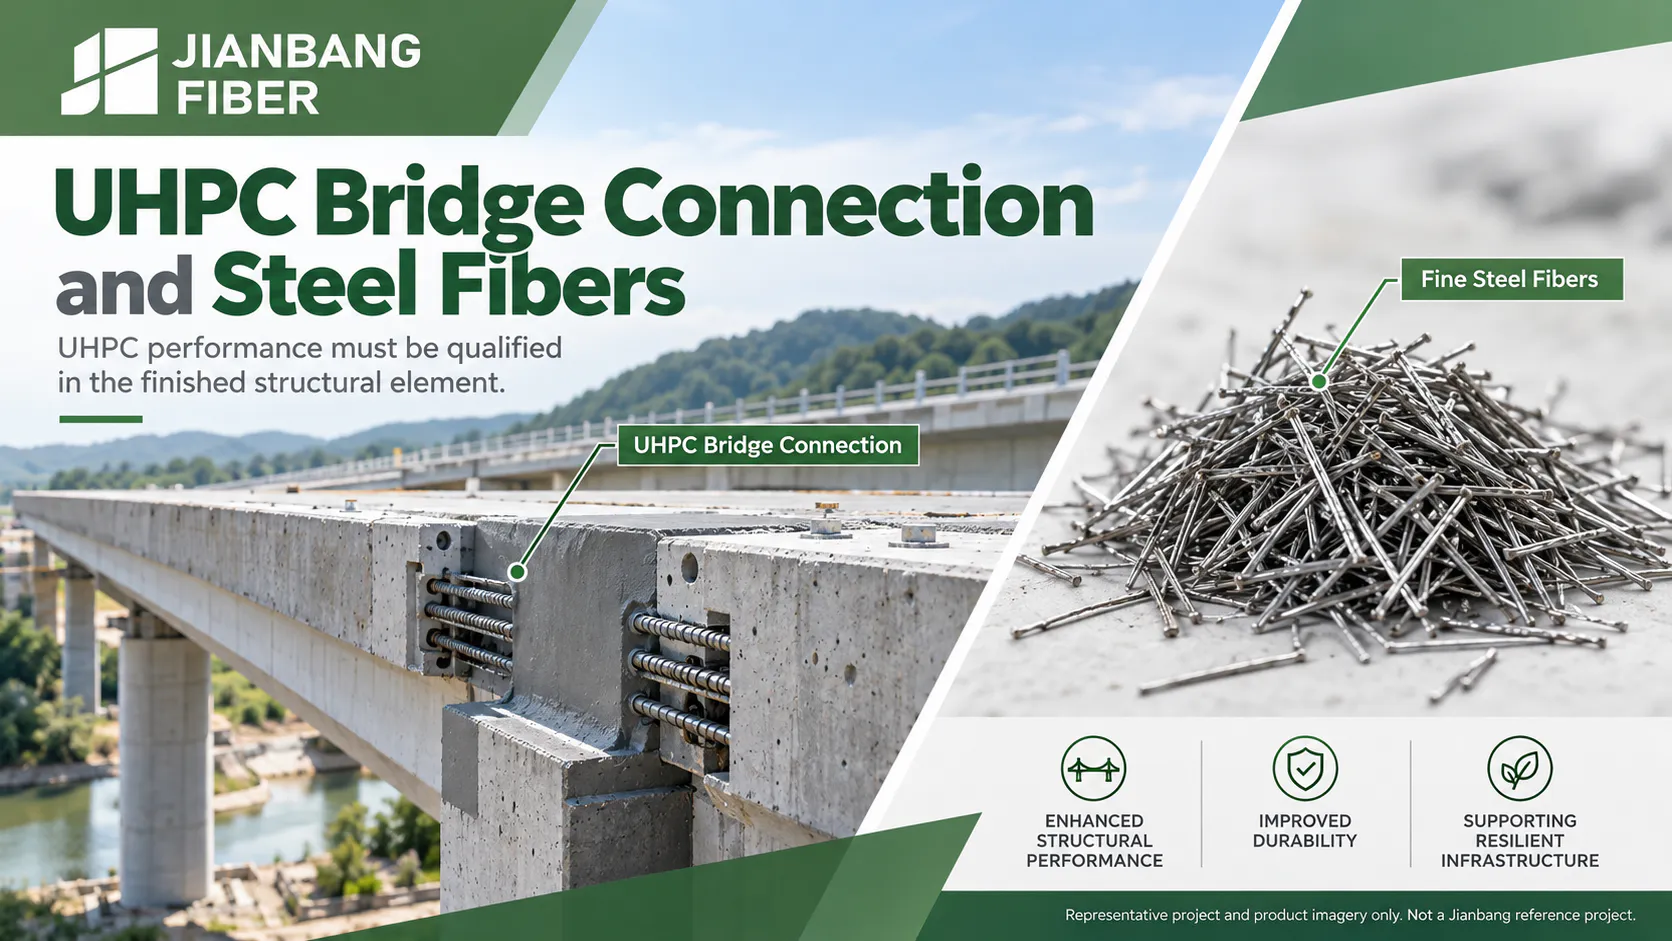
Un enrobé BFP doit être homologué en fonction des performances de l'élément fini, et non en fonction d'une étiquette apposée sur un sac. Une résistance élevée à la compression est certes un atout, mais elle ne permet pas à un ingénieur de savoir comment un joint résiste à la traction après fissuration, si un panneau mince peut être coulé sans vides, ou si les propriétés spécifiées se développeront lors du durcissement sur chantier. Il faut répondre à ces questions avant de lancer la production d’un raccord de pont, d’une réparation ou d’un élément architectural.
Chez Shandong Jianbang Chemical Fiber Co., Ltd., nous fournissons des fibres d'acier Ecocretefiber™ destinées aux systèmes de béton, y compris des variantes fines revêtues de cuivre pour les essais sur le béton ultra-hautes performances (UHPC). Nous considérons le choix des fibres comme un élément à part entière d’un plan de qualification complet. Ce guide transforme les exigences relatives aux matériaux, au malaxage, à la mise en œuvre, au durcissement et aux essais en questions pratiques que l’acheteur, le fabricant et l’ingénieur peuvent résoudre ensemble.
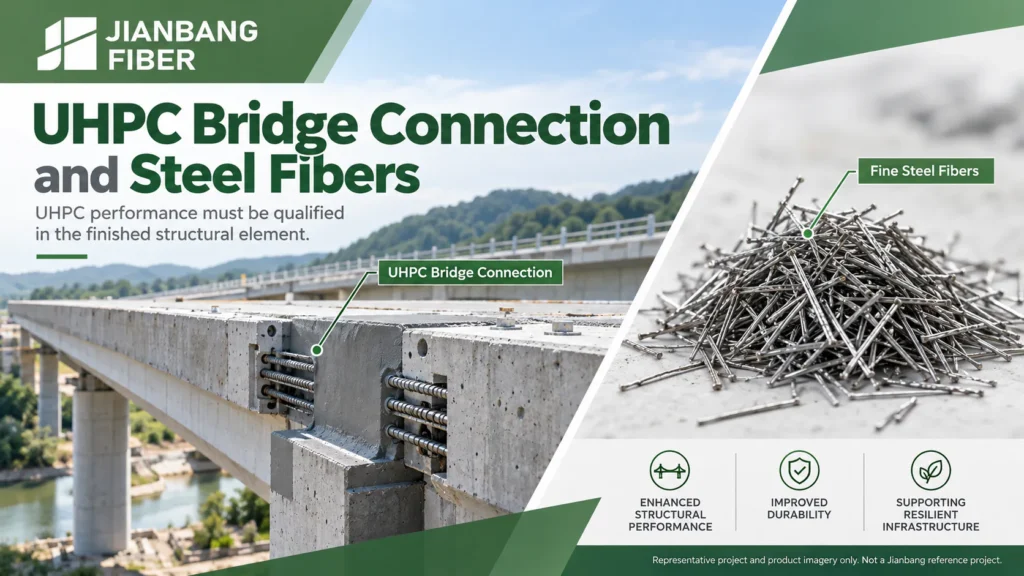
Commencez par définir un cahier des charges de performance
Le béton à ultra-hautes performances est une famille de composites cimentaires denses, et non une recette unique. L'ACI définit cette catégorie par des performances mécaniques et de durabilité supérieures à celles du béton conventionnel, notamment une résistance à la compression élevée, une faible perméabilité et une résistance à la traction maintenue après fissuration. Le renforcement par fibres joue généralement un rôle central dans cette réponse à la traction. Le Note technique ACI PRC-239.1-24 sur le BFPU constitue un bon point de départ pour comprendre la classe des matériaux.
Un cahier des charges doit préciser l’usage prévu et les essais requis à l’âge requis. Un joint de pont coulé sur place, un panneau de façade préfabriqué et une couche de réparation peuvent nécessiter des résistances initiales, un comportement à la traction, une fluidité, une résistance à l’exposition, une qualité de surface et un durcissement différents. Une simple indication chiffrée telle que “ BÉCFP supérieur à 100 MPa ” ne peut pas couvrir l’ensemble de ces choix. Dans de nombreuses applications liées aux ponts, c’est le comportement en traction après l’apparition de la première fissure qui motive le choix du BÉCFP. Ce comportement mérite donc un critère d’acceptation mesurable.
Les normes doivent être identifiées par leur portée réelle et leur édition. Les actifs chinois GB/T 31387-2015 s'intitule Béton à poudre réactive. Il ne doit pas être cité sous la forme “ GB/T 31387-2025 ” ni être considéré comme s'appliquant à tous les produits en béton ultra-hautes performances (UHPC). ASTM C1856/C1856M-24 couvre la fabrication et les essais d'échantillons représentatifs de BFP dans les limites de son champ d'application défini. L'ingénieur doit préciser dans les documents contractuels le code de conception applicable, la norme relative aux matériaux, les procédures d'essai et les valeurs d'acceptation spécifiques au projet.
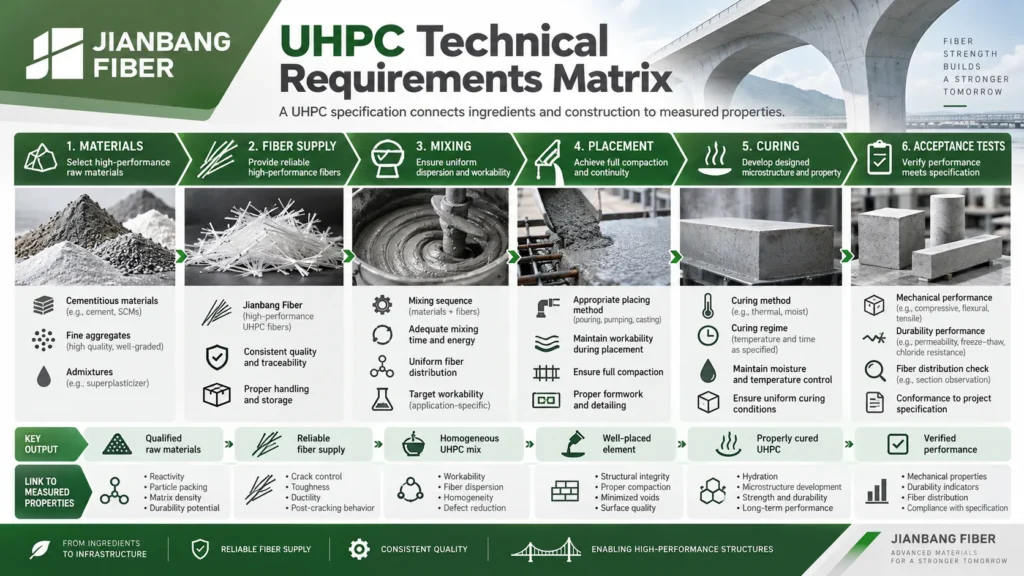
Sélectionner « Matériaux » comme système compatible
L’UHPC tire une grande partie de ses performances d’une matrice soigneusement calibrée, à faible teneur en eau libre. Le ciment, les granulats fins, les matériaux cimentaires d’appoint, les charges, les réducteurs d’eau et les fibres doivent agir en synergie. L’objectif est d’obtenir un matériau dense et maniable, pouvant être malaxé de manière homogène et mis en œuvre dans l’élément réel. Une liste de spécifications impressionnantes concernant les composants ne prouve pas que l’ensemble du système atteindra les objectifs de performance du projet.
Liant et agglomération des particules
Le ciment et les matériaux d’appoint constituent le liant. La fumée de silice et d’autres poudres fines peuvent combler les espaces entre les particules plus grosses et modifier l’hydratation ainsi que la maniabilité. La proportion optimale dépend du ciment, de la distribution granulométrique, des adjuvants, du durcissement et de l'objectif de l'essai. Certains systèmes utilisent du sable de quartz finement calibré et peu ou pas de granulats grossiers classiques. D'autres utilisent différents matériaux locaux. Le Évaluation des ponts par la FHWA en collaboration avec les collectivités locales présente diverses formulations de BFP et des travaux de recherche portant sur des liants et des granulats alternatifs.
Ne considérez pas une composition de laboratoire comme une règle imposant que chaque lot doive contenir un pourcentage fixe de fumée de silice ou une fraction de sable donnée. Demandez au fabricant les caractéristiques réelles des matériaux, les corrections liées à l'humidité, les contrôles à la source et les tolérances approuvées. Un changement de ciment, de fumée de silice, de sable ou de charge peut modifier la fluidité et la dispersion des fibres, même si les poids nominaux restent identiques.
Réducteur d'eau et bilan hydrique
Les faibles rapports eau/liants sont courants dans le BFP. La FHWA décrit des systèmes coulés sur chantier présentant des rapports inférieurs à environ 0,25, mais une valeur cible ne constitue pas une recette universelle. Le bilan hydrique doit tenir compte de l’humidité des granulats et des adjuvants liquides. Un réducteur d’eau à haut rendement permet d’obtenir une fluidité suffisante malgré une faible teneur en eau. Sa composition chimique et son dosage doivent être compatibles avec le liant choisi et la fenêtre de mise en œuvre.
Une quantité plus importante de réducteur d’eau n’est pas forcément synonyme de meilleur résultat. Une dose incompatible ou excessive peut modifier la prise, la résistance à la ségrégation et le temps disponible pour la mise en œuvre. Le fabricant doit vérifier la fluidité à la fin du malaxage, puis à nouveau au moment de la mise en œuvre. Consigner les conditions ambiantes et le temps écoulé. Si la fluidité ne se situe pas dans la plage approuvée, procéder à un ajustement selon une procédure qualifiée plutôt que d’ajouter de l’eau non enregistrée sur le chantier.
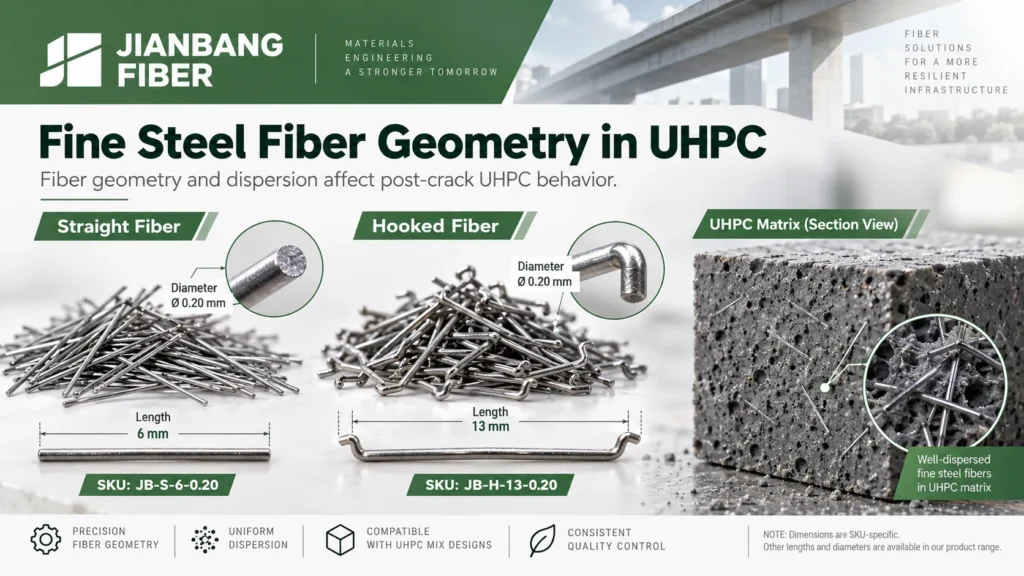
Géométrie et qualité des fibres d'acier
Dans de nombreux systèmes de BFP, les fines fibres d’acier comblent les fissures et permettent au composite de continuer à résister à la traction après l’apparition des premières fissures. Leur diamètre, leur longueur, leur forme, leur résistance, l’état de leur surface et leur dosage influent sur le malaxage, l’orientation, l’arrachement et le comportement final en traction. La fibre appropriée est celle qui répond aux exigences de l’élément exigence relative aux matériaux composites ayant fait l'objet d'essais avec une mise en œuvre fiable en production.
Notre Fibre d'acier micro-revêtue de cuivre Ecocretefiber™ listes de pages 10 à 20 mm longueurs, 0,10-0,30 mm diamètres et résistance à la traction du produit supérieur à 2 850 MPa pour ses options répertoriées. Il fournit 1,0 à 2,01 TP3T en volume à titre indicatif pour une gamme d'essais sur des éléments en BFP ou à hautes performances, sous réserve de la conception technique. Veuillez vérifier la référence exacte et le certificat avant d'utiliser ces chiffres. La gamme de produits présentée sur cette page ne s'applique pas systématiquement à tous les BFP, et le résultat d'essai de traction sur une seule fibre ne correspond pas à la résistance à la traction de l'élément coulé.
Lorsqu'un cahier des charges relatif à un matériau à fibres d'acier est nécessaire, ASTM A820/A820M-22 peut aider à définir la classe et les propriétés de la fibre fournie. L’équipe de conception doit valider séparément le composite en BFP. Le revêtement en cuivre peut constituer une caractéristique du produit, mais la durabilité de l’élément dans son ensemble dépend toujours de l’enrobage, de la matrice, de l’exposition et des détails d’exécution.
Contrôle du mélange et de la dispersion des fibres
L'UHPC nécessite souvent davantage d'énergie et de temps de malaxage que le béton classique. Les poudres sèches doivent être mélangées de manière homogène, l'eau et les adjuvants doivent atteindre l'ensemble du lot, et le mélange doit passer par sa phase de transition caractéristique pour devenir une pâte malléable. Les fibres sont ensuite incorporées selon une séquence d’alimentation éprouvée afin qu’elles se répartissent uniformément au lieu de former des agglomérats. La capacité du malaxeur, la géométrie des pales, la taille du lot et l’état des matières premières influent sur la durée de chaque étape.
Une règle de malaxage fixe de “ cinq minutes ” ou une séquence à trois vitesses ne permet pas de valider tous les équipements. Testez le malaxeur concerné avec un lot de taille représentative, enregistrez la séquence ainsi que les variations de puissance ou les changements visuels le cas échéant, et vérifiez que le mélange est homogène. Un sac de poudre humide ou un ajout soudain de fibres peut entraîner la formation d’agglomérats localisés. Des fibres plus longues ou un volume de fibres plus important peuvent réduire la fluidité ; toutefois, une dose plus élevée n’est utile que si le mélange peut être mis en œuvre et que la résistance à la traction testée s’améliore.
La dispersion et l'orientation des fibres dépendent également de comment l'UHPC est coulé dans le coffrage. L'écoulement à partir d'une extrémité d'un joint long peut entraîner un alignement des fibres différent de celui obtenu lors d'un remplissage multipoint. Un échantillon de laboratoire coulé dans une direction différente peut donner une image trompeuse de l’élément fini. Les recherches de la FHWA décrivent des effets d’orientation importants sur la réponse en flexion dans certaines géométries. La maquette de qualification doit refléter la forme réelle, le trajet d’écoulement, les dimensions, l’armature et la méthode de coulée.
Un registre de lot complet doit comporter les numéros de lot des matériaux, les corrections liées à la teneur en eau, le dosage des adjuvants, la séquence de malaxage, le débit d'ajout des fibres, la taille du lot, la durée de malaxage, la fluidité à l'état frais, la température et l'heure de mise en œuvre. Ces registres permettent au producteur d'analyser les causes d'un essai infructueux sans avoir à deviner quelle variable a varié.
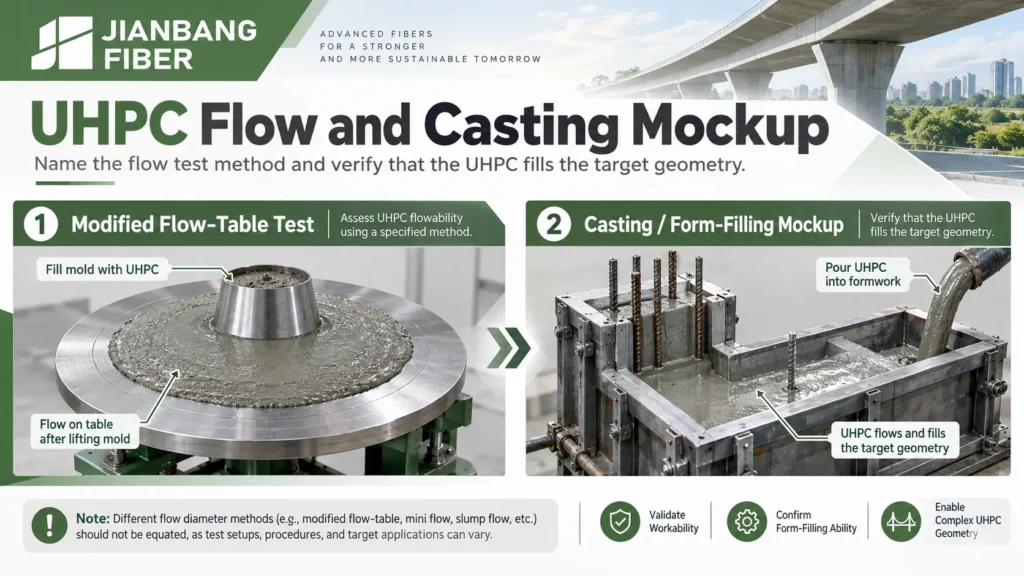
Mesurer le débit instantané à l'aide de la méthode « Named »
L’UHPC frais doit s’écouler à travers des ouvertures étroites tout en conservant ses fibres en suspension. Le projet doit définir une plage de fluidité ainsi qu’une méthode pour la mesurer. Certaines équipes de projet utilisent une mesure de type « slump-flow » ; d’autres préconisent la méthode de la table de fluidité modifiée. Les diamètres qu’elles indiquent sont non interchangeables.
Par exemple, ASTM C1856/C1856M-24 définit un champ d'application pour le BFPU présentant une résistance à la compression spécifiée d'au moins 120 MPa, granulométrie maximale nominale inférieure à 5 mm, et un 200-250 mm débit mesuré selon sa méthode modifiée utilisant une table d'écoulement. C'est là l'objet de la présente méthode d'essai type ; il ne s'agit pas d'une valeur cible universelle de débit à l'état frais applicable à tous les produits en BFP. Une “ étendue de l'affaissement de 600 à 800 mm ” obtenue séparément ne doit pas être comparée à ce chiffre sans vérifier l'appareil et la méthode utilisés. Indiquez le nom de l'essai et la plage acceptable sur la fiche d'essai.
Les contrôles visuels restent essentiels. L’inspecteur doit rechercher la présence de boules de fibres, de fuites de pâte, de ségrégation, de poches d’air et de modification du débit pendant la durée prévue de la mise en œuvre. La durée de fluidité à elle seule ne permet pas de confirmer que les fibres restent bien réparties ou qu’un joint se remplira correctement derrière les barres.
Disposition des panneaux, joints et durcissement
L'UHPC peut être autocompactant dans un enrobage homologué, mais il nécessite tout de même un coffrage étanche, un chemin d'évacuation dégagé et une séquence de coulage permettant de remplir l'élément. Le coffrage doit résister à la pression du béton frais et limiter les fuites de pâte. La surface d’un raccord coulé sur chantier doit être préparée conformément aux instructions de l’ingénieur afin que le nouveau matériau puisse adhérer au béton existant. Évitez tout mouvement au niveau d’un raccord frais jusqu’à ce qu’il atteigne la résistance de décolement requise.
Le mode de coulage influe sur l'orientation des fibres ; par conséquent, modifier la direction de coulée ou recourir à une vibration interne non testée peut altérer le produit. L'étude de la FHWA souligne que Les vibrations internes sont généralement déconseillées. Pour le BFP ultra-hautes performances renforcé de fibres, il est possible d’envisager une vibration externe limitée du coffrage afin d’évacuer l’air emprisonné, à condition que cette opération fasse partie de la méthode homologuée. Aucune spécification relative au BFP ultra-hautes performances ne doit mentionner une épaisseur de couche ni une durée de vibration universelles. La maquette doit illustrer le cheminement prévu dans les angles, les ouvertures et les sections minces.
Le durcissement remplit deux fonctions liées : protéger la matrice à faible teneur en eau contre la perte d’humidité et maintenir un profil thermique permettant le développement des propriétés requises. La première période, avant et juste après la prise, est particulièrement sensible au séchage. Certaines installations de préfabrication ont recours à un traitement thermique ou à la vapeur après une première phase de maintien ; de nombreuses applications de coulage sur chantier utilisent un durcissement à température ambiante homologué. Le traitement thermique peut accélérer le développement des propriétés, mais sa température, sa courbe de montée en température et sa durée doivent être adaptées au produit et à la géométrie de l'élément concernés. Le Étude de la FHWA sur le durcissement du BFPU décrit plusieurs méthodes de durcissement, y compris des options à température ambiante.
Consigner le début du durcissement, la protection contre l'humidité, le profil de température et l'heure du décoffrage ou de la mise en charge. Un échantillon de laboratoire ayant subi un traitement thermique différent de celui du joint installé ne doit pas être utilisé pour affirmer que l'élément sur chantier a atteint la même résistance.
Vérifier les propriétés qui déterminent la conception
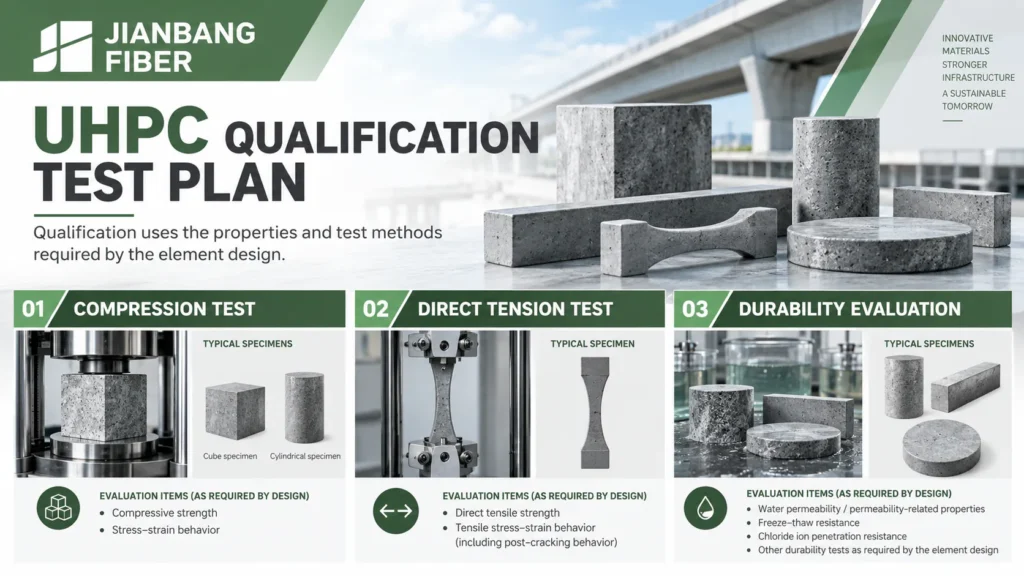
Un plan d'acceptation complet distingue nouvelles annonces immobilières, propriétés mécaniques, et durabilité. Il définit les modalités d'échantillonnage, la géométrie des échantillons, l'orientation du coulage, le durcissement, l'âge, le nombre d'essais, ainsi que les règles de rejet ou de réexamen. Les valeurs requises dépendent de la conception de l'ingénieur et de la classe d'exposition. Un tableau répertoriant les “ valeurs minimales génériques pour l'UHPC ” ne saurait se substituer à ce cahier des charges.
| Exigence | Question relative au projet | Pièces à demander |
| Aptitude à la mise en œuvre à l'état frais | Le mix peut-il remplir cet élément pendant la fenêtre de placement ? | Méthode de débit nominal, contrôles du temps, de la température, de la ségrégation et de la dispersion des fibres |
| Résistance à la compression | À quel moment l'élément peut-il être libéré, connecté ou chargé ? | Échantillons représentatifs, historique de durcissement, âge spécifié et seuil d'acceptation |
| Réponse en traction | Le matériau conserve-t-il sa résistance après s'être fissuré ? | Méthode de tension directe et critères de réponse liés à la conception |
| Approvisionnement en fibres | La qualité livrée correspond-elle à celle spécifiée ? | Dimensions, type, dosage, traçabilité des lots et certificat de conformité des matériaux |
| Durabilité | La matrice et les détails seront-ils adaptés à l'exposition ? | Essais de transport, de gel-dégel ou autres essais d'exposition spécifiques à un projet |
| Élément fini | La géométrie réelle correspond-elle à celle prévue dans les plans ? | Préparation des joints, remplissage, recouvrement, tolérances, état de surface et registres de durcissement |
ASTM C1856/C1856M-24 adapte la fabrication et les essais des éprouvettes pour le BFP. Si la conception structurelle repose sur les propriétés de traction directes, AASHTO T 397 traite des essais de traction uniaxiale sur le BFP. Une méthode de poutre en flexion telle que ASTM C1609/C1609M-24 peut permettre de caractériser le comportement d'un composite renforcé de fibres lorsque le projet l'exige, mais une valeur de résistance à la flexion ne doit pas être utilisée en remplacement d'une propriété de conception en traction directe en l'absence d'une relation reconnue.
La faible perméabilité est un avantage courant de l’UHPC, mais elle ne garantit pas une pénétration nulle de chlorures, une carbonatation nulle, ni une durée de vie fixe de 100 ou 200 ans. L’exposition, l’état des fissures, les joints, le durcissement et la méthode d’essai ont tous leur importance. Précisez le critère de durabilité et la méthode utilisée pour le démontrer. Pour les mélanges contenant des fibres métalliques, vérifiez également si un essai de transport électrique est adapté à la disposition particulière des fibres avant d’interpréter ses résultats.
Liste de contrôle à l'intention des acheteurs de fibres d'acier pour béton ultra-hautes performances (UHPC)
Avant de demander un devis, transmettez au fournisseur l'application prévue et les objectifs de performance. Précisez si la fibre est destinée à une liaison de pont coulée sur chantier, à un élément préfabriqué, à un revêtement, à un panneau architectural mince ou à une réparation. Indiquez le système de liant, le type de malaxeur, la méthode de coulage prévue, le parcours de coulage, le plan de durcissement ainsi que les essais de traction ou de flexion requis.
1. Identifiez la fibre exacte. Convenir du type de matériau, de la forme (droite ou recourbée), de la longueur, du diamètre, du rapport d'aspect, de la finition et du conditionnement.
2. Définissez la dose en volume et en masse. Notez la densité et effectuez la conversion. Un pourcentage en volume ne peut pas être transposé en pourcentage en masse.
3. Vérifiez la compatibilité. Testez la fibre avec le liant, le réducteur d'eau, le malaxeur et le coffrage réels. Observez la dispersion et la fluidité pendant la durée de mise en œuvre.
4. Testez le composite. Utiliser des échantillons représentatifs de BFP et la méthode propre au projet pour les essais de compression, de traction et de durabilité.
5. Modifications apportées aux commandes. Associer la qualité de fibre, le mélange, la méthode de moulage et le durcissement approuvés au dossier de lot de production. Procéder à une nouvelle qualification en cas de modification d'un matériau ou d'un procédé susceptible d'affecter la réponse acceptée.
Ecocretefiber™ peut fournir des informations actualisées sur la nuance de microfibres d’acier sélectionnée et discuter des quantités d’essai et des conditionnements. Notre rôle est d’aider l’équipe de production à démarrer avec une fibre bien définie et traçable. L’ingénieur et le producteur établissent les valeurs de mélange et de réception pour l’élément concerné. Pour en savoir plus sur la procédure pratique, consultez notre Guide sur le malaxage, la mise en œuvre et le durcissement de l'UHPC, ainsi que sur les fibres d'acier.
Questions fréquemment posées
Tout béton dont la résistance est supérieure à 100 MPa est-il du BFPU ? Non. L'UHPC est évalué en tant que système de matériaux. La comportement à la traction, la durabilité et les spécifications du projet sont tout aussi importants que la résistance à la compression.
Le BFP nécessite-t-il toujours un durcissement à la vapeur à 90 °C ? Non. Certains produits et programmes de fabrication d'éléments préfabriqués prévoient un traitement thermique, tandis que le BFP ultra-hautes performances coulé sur chantier peut être homologué pour un durcissement à température ambiante. Il convient d'utiliser le protocole approuvé et des éprouvettes durcies de manière représentative de celui-ci.
La fibre d'acier 2%, exprimée en volume, correspond-elle à un dosage standard ? Non. Dans certaines formulations, il peut s'agir d'un dosage d'essai. La géométrie des fibres, leur écoulement, la résistance à la traction visée et le procédé de fabrication déterminent le dosage approprié.
Un certificat relatif aux fibres peut-il remplacer l'essai de traction sur le BFPU ? Non. Le certificat identifie la fibre fournie. La réponse structurelle à la traction concerne le composite mélangé, moulé et durci.
Puis-je comparer deux fournisseurs en me basant uniquement sur le diamètre de l'épreuve de fluidité ? À condition que la méthode d'essai et les conditions spécifiées soient les mêmes. La fluidité, la répartition des fibres, la fenêtre de mise en œuvre et les performances mécaniques doivent être prises en compte conjointement.
Valider le produit, puis passer à la production à grande échelle
Les exigences techniques relatives à l'UHPC s'articulent au mieux sous la forme d'une chaîne cohérente. Le choix des matériaux détermine le tassement des particules et la maniabilité. Le malaxage et le coulage déterminent la dispersion et l'orientation des fibres. La maturation détermine le développement des propriétés. Les essais doivent refléter les caractéristiques de l'élément fini et répondre aux questions de conception de l'ingénieur.
Shandong Jianbang peut soutenir cette chaîne grâce à un Ecocretefiber™ : fibres d'acier fines pour un essai donné. Contactez notre équipe avec le schéma de l'élément, la réponse cible, la composition proposée et le plan d'essai. Nous pouvons vous aider à choisir la fibre la plus adaptée et à préparer les documents relatifs à la classe de produit en vue de la qualification.